


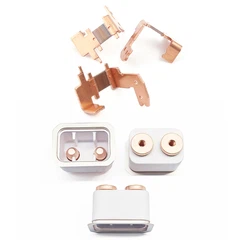


บัสบาร์เซลล์จัดเก็บพลังงานแบบแท่งปริซึม 314Ah และ 587Ah: การระบายอากาศแบบควบคุมความร้อนในตัวและความจุกระแสไฟเกิน
Oct 18, 2026
ฝากข้อความ
เซลล์แบบแท่งปริซึมขนาด 314Ah ให้พลังงาน 314 A ที่ 1C; เซลล์ 587Ah ส่งกระแสไฟ 587 A ที่ระดับดังกล่าว การเชื่อมต่อระหว่างกันจะหยุดทำงานเหมือนขั้วต่อ และเริ่มทำงานเหมือนส่วนประกอบทางความร้อนและแม่เหล็กไฟฟ้า เป้าหมายการออกแบบการผลิตที่คงไว้ที่ 1500 V DC: หน้าตัดของตัวนำมากกว่าหรือเท่ากับ 400 มม.² สำหรับ 600 A ต่อเนื่อง (1.5 A/มม.² บน C1100, 100 % IACS), ตัวบัสบาร์ ΔT < 30 K ที่สภาพแวดล้อม 45 องศา, ความต้านทานข้อต่อ < 10 µΩ ต่ออินเทอร์เฟซที่เชื่อมด้วยเลเซอร์ และระยะห่างในแนวตั้งมากกว่าหรือเท่ากับ 15 มม. เหนือวาล์วนิรภัยของเซลล์ ดังนั้นอิเล็กโทรไลต์ที่มีการระบายอากาศ ไอทองแดงคาร์บอน และอลูมิเนียมจึงไม่สามารถเชื่อมระนาบที่มีศักยภาพสองอันได้ ตัวนำทุกๆ 0.5 มม. ที่คุณถอดออกเพื่อรักษามวลทองแดงจะได้รับการจ่ายคืน เนื่องจากอุณหภูมิปลายขั้วจะเพิ่มขึ้นประมาณ 8-10 K และอายุการใช้งานของวงจรลดลงที่วัดได้

เหตุใดเซลล์ 314Ah และ 587Ah จึงทำให้เรขาคณิตบัสบาร์ 280Ah รุ่นเก่าใช้งานไม่ได้
การเติบโตของกำลังการผลิตใน ESS ไม่ได้เกิดขึ้นจากแรงดันไฟฟ้าที่สูงขึ้น แต่มาจากอิเล็กโทรดที่ใหญ่กว่าและปึกที่หนากว่า ผลที่ตามมาทางไฟฟ้าคือการเปลี่ยนแปลงขั้นตอนของกระแสต่อเนื่อง และผลที่ตามมาทางกลคือการเปลี่ยนแปลงขั้นตอนในการโหลดขั้วต่อและการเติบโตของสแต็ก
| พารามิเตอร์ | 280 อา (ดั้งเดิม) | 314 Ah | 587 Ah |
| กระแสต่อเนื่อง 1C | 280 A | 314 A | 587 A |
| ซองทั่วไป (กว้าง × ลึก × สูง) | 173 × 72 × 204 มม | 174 × 72 × 207 มม | ~220 × 90 × 270 มม. (โดยประมาณ) |
| แผงขั้วต่อ/หน้าต่างเชื่อม | 25 × 30 มม | 30 × 38 มม | 38 × 50 มม |
| ส่วนบัสบาร์ที่ 1.5 A/มม.² | 190 ตร.มม | 210 ตร.มม | 400 มม.² |
| ความหนาบวมมากกว่า 8,000 รอบ | 2–3 % | 3–4 % | 4–6 % |
| อุณหภูมิระบายเจ็ทที่วาล์ว | 600–800 องศา | 700–900 องศา | 700–950 องศา |
โหมดความล้มเหลวสามโหมดตามมาจากตารางนี้โดยตรง ขั้นแรก หน้าต่างการเชื่อมเทอร์มินัลจะขยายใหญ่ขึ้น ดังนั้น การเชื่อมที่ออกแบบมาสำหรับแผ่นขนาด 25 × 30 มม. ด้านล่างจะเติมแผ่นขนาด 38 × 50 มม. และปล่อยให้กระแสไฟเกาะอยู่ที่ขอบแผ่น - ความต้านทานเฉพาะจุดจะอยู่ที่บริเวณที่ติดเทอร์โมคัปเปิล และเซลล์ BMS รายงานข้อผิดพลาดของขั้วต่อซึ่งจริงๆ แล้วเป็นข้อบกพร่องของรูปทรงการเชื่อม ประการที่สอง อิเล็กโทรดที่หนาจะขยายตัวมากขึ้น ดังนั้นบัสบาร์แข็งที่ทนทานต่อรอบ 3,000 รอบที่ 280 Ah จะตัดการเชื่อมของตัวเองที่ 6,000 รอบที่ 314 Ah ประการที่สาม ที่ 587 Ah มวลช่องระบายอากาศจะไหลประมาณสองเท่า และบัสบาร์ที่เดินบนเส้นกึ่งกลางวาล์วจะกลายเป็นสะพานพลาสมาในระหว่างการทดสอบการแพร่กระจายภายใต้ UL 9540A หรือ GB/T 36276
Apollo รัน DFM อีกครั้งบนภาพวาดเทอร์มินัลของผู้ผลิตเซลล์ก่อนที่จะเสนอราคา เนื่องจากความเรียบของแผ่น (โดยทั่วไปจะน้อยกว่าหรือเท่ากับ 0.15 มม.) การชุบแผ่น (Ni 2–5 µm หรือ Al เปลือยสำหรับขั้วต่ออะลูมิเนียม) และขีดจำกัดแรงของขั้วต่อที่ระบุของผู้ผลิตเซลล์ (โดยทั่วไปน้อยกว่าหรือเท่ากับ 300 N และน้อยกว่าหรือเท่ากับ 2 N·m) ล้วนเปลี่ยนหน้าต่างกระบวนการ
การกำหนดขนาดทองแดง: ภาพตัดขวาง ความหนาแน่นกระแส และงบประมาณ ΔT < 30 K
ความหนาแน่นกระแสเป็นตัวแปรเดียวที่ตั้งค่าอุณหภูมิที่เพิ่มขึ้น แรงดันไฟฟ้าตก และต้นทุนทองแดงไปพร้อมๆ กัน ค่าการออกแบบด้านล่างเป็นค่าต่อเนื่อง 600 A, ช่วงที่ไม่รองรับ 200 มม., สภาพแวดล้อม 45 องศา, ข้อต่อ 2 ข้อที่ 10 µΩ และค่าสัมประสิทธิ์การถ่ายเทความร้อนที่มีประสิทธิผล 12 W/m²K
| ออกแบบความหนาแน่นกระแส | ส่วนสำหรับ 600 A | ตัวอย่างโปรไฟล์ | การสูญเสียร่างกาย | ∆T รวม ข้อต่อ | คำตัดสิน |
| 2.5 A/ตร.มม | 240 มม.² | 4 × 60 มม | 5.2 W | 40 K | ถูกปฏิเสธที่หน้าที่ 1C |
| 2.0 A/ตร.มม | 300 มม.² | 5 × 60 มม | 4.1 W | 36 K | ชายขอบบังคับอากาศเท่านั้น |
| 1.5 A/ตร.มม | 400 มม.² | 5 × 80 มม | 3.1 W | 25 K | เป้าหมายการผลิต |
| 1.0 A/มม.² | 600 มม.² | 5 × 120 มม | 2.1 W | 16 K | ตู้ปิดสนิทไม่มีอากาศไหลเวียน |
ทำงานแนวต้านโดยตรง และตัวเลขก็ไม่น่าให้อภัย ความต้านทาน C1100 คือ 0.017241 Ω·mm²/m ที่ 20 องศา แท่งยาว 400 มม.², 200 มม. วัดได้ 8.62 µΩ; ที่ 600 A ซึ่งก็คือ 3.1 W ข้อต่อสองข้อที่ 10 µΩ เพิ่ม 7.2 W - ดังนั้นข้อต่อ ไม่ใช่ตัวนำ จึงมีอำนาจเหนืองบประมาณด้านความร้อน ค่าสัมประสิทธิ์อุณหภูมิของทองแดง (=0.00393 K⁻¹) เพิ่มความต้านทาน 33 % ที่ 105 องศา ซึ่งเป็นเหตุผลว่าทำไมจึงต้องตรวจสอบค่า 25 K ที่สภาวะการสัมผัสเมื่อหมดอายุการใช้งาน แทนที่จะเป็น T0
| วิธีการร่วม | ความต้านทานต่อข้อต่อ | กำลังไฟฟ้า 600 A | บันทึก |
| เชื่อมเลเซอร์ Cu–Cu เจาะ 2.5 มม | 3–6 µΩ | 1.1–2.2 W | ไม่มีฟิลเลอร์ ไม่มีอินเทอร์เฟซแบบเก่า |
| การเชื่อมแบบแพร่โมเลกุล Cu–Al | 8–12 µΩ | 2.9–4.3 W | IMC ควบคุมน้อยกว่าหรือเท่ากับ 3 µm |
| การประสานเงินต้านทาน (BAg-8 / BCuP-5) | 5–10 µΩ | 1.8–3.6 W | รอบมากกว่าหรือเท่ากับ 3t |
| หมุดย้ำหน้าสัมผัส Ag แบบตอกหมุดในตัว | 15–25 µΩ | 5.4–9.0 W | สามารถให้บริการภาคสนามได้ |
| โบลท์ M8 ชุบ Sn 12 N·m | 20–40 µΩ | 7.2–14.4 W | แรงบิดจะคลายตัว 10–15 % หลังจากผ่านไป 500 ชม. ที่ 125 องศา |
การเลือกวัสดุเป็นไปตามเลขคณิตเดียวกัน:
| วัสดุ | การนำไฟฟ้า | แรงดึง (ครึ่งแข็ง / H04) | อ่อนลง | การใช้งานทั่วไป |
| C1100 (Cu-ETP) | ขั้นต่ำ 100 % IACS (ทั่วไป 101 %) | 300–380 เมกะปาสคาล | 180–220 องศา | ตัวนำหลัก 3–5 มม |
| C2680 (ทองเหลือง CuZn30) | 28 % ไอเอซีเอส | 450–550 เมกะปาสคาล | ไม่ทำให้อายุอ่อนลง | ส่วนแทรก, ขายึดเซ็นเซอร์, คลิปประทับตรา, น็อต |
| C19400 (คิว-เฟ-พี) | 60–65 % ไอเอซีเอส | 400–480 เมกะปาสคาล | >400 องศา | ฟิวส์ลิงค์, ขั้วต่อสปริง |
| อลูมิเนียม A1060 | 61 % ไอเอซีเอส | 80–120 เมกะปาสคาล | - | แผงขั้วต่อเซลล์อะลูมิเนียม ข้อต่อ DC ที่เน้นน้ำหนัก |
C2680 มีค่าการนำไฟฟ้าของทองแดงประมาณหนึ่งในสี่ ดังนั้นจึงไม่เคยใช้เป็นเส้นทางกระแสผ่านส่วนขนาด 400 มม.² ปรากฏว่าความแข็งแรงเชิงกลหรือการสึกหรอของเกลียวมีความสำคัญ - แผ่นน็อตแบบกด, ขายึดเซ็นเซอร์ฮอลล์ และคลิปยึดแบบประทับตราที่ 28 % IACS บนเส้นทางที่ไม่มีโหลด
ขอการประเมินและใบเสนอราคา DFM ฟรี
การกวาดล้าง Vent-Path และบัสบาร์ที่เกิดขึ้น 3 มิติ: การหยุดการแพร่กระจายส่วนโค้ง
ในระหว่างการไหลของความร้อน เซลล์แบบแท่งปริซึมจะระบายผ่านวาล์วนิรภัยด้านบนที่ 700–950 องศา โดยมีความเร็วไอพ่นสูงกว่า 100 เมตร/วินาที ขนนกประกอบด้วยละอองลอยของอิเล็กโทรไลต์ คาร์บอนแบล็ค และไอของโลหะ วางอยู่บนพื้นผิวฉนวน สารตกค้างจะตัดความต้านทานของพื้นผิวตามลำดับความสำคัญ วางอยู่บนบัสบาร์สองตัวที่มีความต่างศักย์ไฟฟ้า 1500 V DC โดยจะเริ่มต้นส่วนโค้งที่จุดชนวนเซลล์ถัดไป ข้อมูลการทดสอบการขยายพันธุ์ภายใต้ UL 9540A และ IEC 62619 แสดงให้เห็นว่าเหตุการณ์การแพร่กระจายในระดับแพ็คส่วนใหญ่เป็นไฟฟ้า ไม่ใช่ความร้อนล้วนๆ
กฎการออกแบบที่ใช้กับ Apollo สำหรับรูปแบบ 314Ah และ 587Ah:
ความขัดแย้ง: ระยะห่างแนวตั้งมากกว่าหรือเท่ากับ 15 มม. ระหว่างบัสบาร์ด้านล่างและระนาบวาล์ว โดยไม่มีส่วนตัวนำตัดขวางแกนวาล์วภายในรัศมี 30 มม.
การกำหนดเส้นทางออฟเซ็ต: วางขาของบัสบาร์ไว้ด้านข้างเพื่อให้ตัวนำวิ่งผ่านไหล่เซลล์ ไม่ใช่วาล์ว
การป้องกันในท้องถิ่น: แผ่นไมกา (0.5–1.0 มม.) หรือผ้าแก้วเคลือบซิลิโคนเติมเซรามิกเหนือส่วนใดๆ ที่ไม่สามารถเคลื่อนย้ายได้ ได้รับการจัดอันดับสำหรับการสัมผัสในระยะสั้น 800 องศา
การปรับสภาพขอบ: ความสูงของเสี้ยนน้อยกว่าหรือเท่ากับ 0.05 มม. และรัศมีขอบ R มากกว่าหรือเท่ากับ 1.0 มม. เพื่อลดความเข้มข้นของสนามและโคโรนาที่ 1500 V DC
สิ่งกีดขวางการเสียสละ: ระบบฉนวนต้องทนทานต่อแรงดันไฟ ไม่ใช่แค่แรงดันไฟฟ้าขณะใช้งาน - การเคลือบผงอิพ็อกซีที่ 150–400 µm เพียงอย่างเดียวไม่ใช่อุปสรรคในการระบายอากาศ
จากนั้นระยะห่างและค่าความคืบของผิวจะถูกตั้งค่าจากแรงดันไฟฟ้าของระบบพร้อมกับปัจจัยการลดพิกัดสำหรับการปนเปื้อนของอิเล็กโทรไลต์:
| แรงดันไฟฟ้าของระบบ | ระยะห่าง ฐาน IEC 60664-1 | Creepage ประยุกต์ (ลดเรต 1.5 เท่า) | แพ็คการตรวจสอบ HI-POT |
| 1,000 โวลต์กระแสตรง | 5.0 mm | 8.0 mm | 3 kV AC / 60 วินาที น้อยกว่าหรือเท่ากับ 5 mA |
| 1500 โวลต์กระแสตรง | 8.0 mm | 12.0 mm | 4 kV AC / 60 วินาที น้อยกว่าหรือเท่ากับ 5 mA |
| 2000 โวลต์กระแสตรง | 10.0 mm | 16.0 mm | 5 kV AC / 60 วินาที น้อยกว่าหรือเท่ากับ 5 mA |
ในกรณีที่แพ็คเชื่อมต่อกับ PCS หรืออินเวอร์เตอร์ บัสบาร์แบบเคลือบที่มีการเหนี่ยวนำเล็ดลอด < 10 nH ทำให้การสลับโอเวอร์ชูทมีขอบเขต: ที่ SiC di/dt ที่ 10 A/ns, 10 nH จะสร้างกระแสไฟฟ้าเกิน 100 V ประมาณ 6.7 % บนราง 1500 V แท่งทึบชั้นเดียวไม่สามารถเข้าถึงตัวเลขนั้นได้ สแต็คเคลือบที่มีอิเล็กทริก 100–200 µm ระหว่างชั้น Cu ของฝ่ายตรงข้ามสามารถ

การเข้าร่วม: การเชื่อมด้วยเลเซอร์ Cu–Cu และ Cu–Al เทียบกับการประสานเงินแบบต้านทาน
ทองแดงส่วนหนาไม่เป็นมิตรต่อการเชื่อมด้วยเลเซอร์ในโหมดการนำไฟฟ้า ที่ 1,070 นาโนเมตร ทองแดงแข็งจะดูดซับพลังงานตกกระทบประมาณ 5 %; การดูดซับจะเพิ่มขึ้นอย่างรวดเร็วเมื่อบ่อหลอมเหลวก่อตัวขึ้น ซึ่งเป็นสาเหตุที่การเชื่อมรูกุญแจบน C1100 ขนาด 3–5 มม. ต้องใช้ความหนาแน่นของพลังงานมากกว่า 10⁶ W/cm² และหัวโยกเยก (แอมพลิจูด 0.5–1.5 มม., 100–300 Hz) เพื่อรักษาเสถียรภาพของรูกุญแจและปล่อยให้ไฮโดรเจนหลุดออกไป หากไม่มีการโยกเยก ความพรุนจะเกิน 8 % ของพื้นที่การเชื่อม และข้อต่อไม่ผ่านมาตรฐาน ISO 13919-1 ระดับ B
ข้อต่อ Cu–Al มีข้อจำกัดประการที่สอง: สารประกอบระหว่างโลหะ CuAl₂ และ Cu₉Al₄ จะเปราะและมีความต้านทานมากกว่าโลหะต้นกำเนิด 5–10 เท่า การยึดชั้น IMC ไว้ที่น้อยกว่าหรือเท่ากับ 3–5 µm คือความแตกต่างระหว่างข้อต่อที่มีแรงเฉือนแบบ Lap Shear 60 MPa และส่วนที่แตกระหว่างการซ้อนโมดูล
| กระบวนการ | ช่วงความหนา | อินพุตความร้อน / HAZ | ความแข็งแรงร่วมกัน | รอบเวลา | อ้างอิง |
| การเชื่อมด้วยไฟเบอร์เลเซอร์, 4–6 kW, โยกเยก | 0.5–5.0 มม. ลูกบาศ์ก; อัล 1.0–3.0 มม | HAZ 0.5–1.5 มม | มากกว่าหรือเท่ากับ 150 MPa Cu–Cu; มากกว่าหรือเท่ากับ 60 MPa Cu–Al | 0.5–3 วินาที/ข้อต่อ | ISO 13919-1 ระดับ B, ISO 6520-1 |
| ความต้านทานการประสานเงิน, BAg-8 (780 องศา) หรือ BCuP-5 (645–800 องศา, ฟลักซ์ตัวเองบน Cu) | 1.0–6.0 มม | อบอ่อนทั้งส่วน | มากกว่าหรือเท่ากับ 200 MPa แรงเฉือน | 8–20 s | AWS A5.8, ISO 17672 |
| การเชื่อมแบบแพร่โมเลกุล Cu–Al | 0.2–3.0 มม | 400–500 องศา , 20–40 MPa ไม่มีการหลอมละลาย | IMC น้อยกว่าหรือเท่ากับ 3 µm, แรงเฉือนแบบตัก มากกว่าหรือเท่ากับ 70 MPa | 60–180 s | ข้อกำหนดการเชื่อมภายใน |
| การตอกหมุดแบบอินดาย, หมุดย้ำแข็ง Ag/Cu | 1.0–4.0 มม | เย็น | ผลักออกมากกว่าหรือเท่ากับ 500 N | ความเร็วในการพิมพ์ 40–80 ต่อนาที | มีการตรวจสอบแรงกด |
| การเชื่อมโลหะด้วยอัลตราโซนิก | กองฟอยล์ 0.2–1.5 มม | เย็น | การลอกฟอยล์ตามข้อมูลจำเพาะของเซลล์ | 0.3–1.0 s | ไม่สามารถใช้ได้ที่ 4 มม |
การบัดกรีแข็งด้วยเงินด้วยความต้านทานมีผลกระทบอย่างหนึ่งที่มักพลาดใน RFQ: ชิ้นส่วนทั้งหมดมีอุณหภูมิในการบัดกรี ดังนั้น C1100 ที่ทำงานด้วยความเย็นจึงอบอ่อน ความแข็งแรงของผลผลิตลดลงจากประมาณ 300 MPa (H04) เป็น 60–80 MPa (อบอ่อน) และการโค้งงอหรือรอยพับใดๆ ที่เกิดขึ้นก่อนที่การบัดกรีจะคลายตัว ไม่ว่าจะก่อตัวหลังจากการบัดกรีหรือระบุซี่โครงที่ทำให้แข็งและยอมรับสภาพที่นิ่มลง
กระแสไฟลัดคือการตรวจสอบครั้งสุดท้ายที่ข้อต่อ ไม่ใช่ที่ตัวนำ การให้ความร้อนแบบอะเดียแบติกจากข้อบกพร่องที่เคลียร์แล้วนั้นไม่สำคัญ - ฟิวส์ที่มี I²t 8.0 × 10⁴ A²s (gR ต่อ IEC 60269) จะกระจายไปต่ำกว่า 1 J ในบาร์ขนาด 400 มม.² ขีดจำกัดที่แท้จริงคือแม่เหล็กไฟฟ้า: แท่งขนานสองแท่งที่แยกจากกัน 30 มม. รองรับ 10 kA สร้างแรงผลักประมาณ 133 นิวตันต่อช่วง 200 มม. เพิ่มขึ้นเป็นประมาณ 533 N ที่ 20 kA รองรับการเว้นระยะห่างและเรขาคณิตการพับ ไม่ใช่พื้นที่หน้าตัด ตัดสินใจว่าบัสบาร์จะทนการลัดวงจรได้หรือไม่
ดาวน์โหลดข้อกำหนดการออกแบบ Busbar

การชดเชยการบวม: U-Folds และ Ω-Folds สำหรับ 8,000 รอบ
เซลล์ขนาด 314Ah มีความหนาเพิ่มขึ้น 3–4 % ตลอดอายุการใช้งาน บนเซลล์กว้าง 174 มม. นั่นคือการเคลื่อนที่ของปึก 5–7 มม. ในโมดูล 20 เซลล์ การกระจัดของเพลตส่วนท้ายถึงเลขสองหลัก และบัสบาร์จากเซลล์ถึงเซลล์ทุกอันจะเห็นส่วนต่าง แท่งแข็งจะแปลงการกระจัดนั้นเป็นแรงเฉือนที่เทอร์มินัล
| ประเภทพับ | การกระจัดของแกนถูกดูดซับ | แรงปฏิกิริยาที่การเคลื่อนที่สูงสุด | รัศมีโค้งงอ | แอปพลิเคชัน |
| พับตัว U เดี่ยว | ± 1.5 มม | 35 N | R มากกว่าหรือเท่ากับ 1.5 ตัน | เซลล์ต่อเซลล์ภายในโมดูล |
| Ω-พับ, สองเท่า | ± 3.0 มม | 55 N | R มากกว่าหรือเท่ากับ 1.5 ตัน | โมดูลต่อโมดูล แผ่นปิดท้าย |
| S-offset / ขาสุนัข | ± 0.8 มม | 90 N | R มากกว่าหรือเท่ากับ 2t | การกำหนดเส้นทางช่องระบายอากาศ |
| ทองแดงถักมีความยืดหยุ่น | ± 6.0 มม | 20 N | n/a | จุดเชื่อมต่อ HV, ลูปบริการ (ความต้านทาน +30 % เทียบกับโซลิด) |
รายละเอียดการออกแบบการพับที่ตัดสินอายุการใช้งานของความเมื่อยล้า: ใช้อุณหภูมิอ่อน C1100 (R220) ในบริเวณพับเพื่อให้ความเครียดกระจายแทนที่จะมุ่งความสนใจไปที่ วางแนวเกรนกลิ้งตั้งฉากกับแนวโค้ง ยึดรัศมีการโค้งงอมากกว่าหรือเท่ากับ 1.5 ตัน เพื่อหลีกเลี่ยงการแตกร้าวของขอบเกรน และตรวจสอบขนาดเกรนตาม ASTM E112 หลังจากขั้นตอนการอบอ่อน เป้าหมายคือ 3,000 รอบการเคลื่อนที่โดยมีความต้านทานดริฟท์น้อยกว่าหรือเท่ากับ 10 % จากนั้นสั่นสะเทือนตามโปรไฟล์สุ่ม UN 38.3 T3 และ SAE J2380 (10–2000 Hz, สามแกน) โดยมีบัสบาร์ความถี่ธรรมชาติตัวแรกที่สูงกว่า 100 Hz หรือจงใจแยกออกจากโหมดสแต็กเซลล์
ระบบฉนวน: การเคลือบผงอีพ็อกซี่เทียบกับการหดตัวด้วยความร้อนและการขึ้นรูปเกิน
| วิธี | ความหนา | ความเป็นฉนวน | เรตติ้งต่อเนื่อง. | ความไวไฟ | โหมดความล้มเหลวที่โดดเด่น |
| เคลือบผงอิพ็อกซี, เตียงไฟฟ้าสถิต/ฟลูอิไดซ์เบด | 150–400 µm | >15 กิโลโวลต์/มม. (ประเภท. 20–30 กิโลโวลต์/มม.) | RTI 130 องศา | มาตรฐาน UL 94 V-0 | รูเข็มที่เสี้ยน ขอบบิ่น |
| ปลอกหดด้วยความร้อน PET | 200–500 µm | 15–20 กิโลโวลต์/มม | 125 องศา | UL 94 V-0 / VW-1 | ช่องระบายอากาศแบบเลื่อนและติดอยู่ |
| เคลือบพีวีซีจุ่ม | 300–800 µm | 10–15 กิโลโวลต์/มม | 90 องศา | มาตรฐาน UL 94 V-0 | การอพยพของพลาสติไซเซอร์ การแตกร้าว |
| PA66 / PPS การขึ้นรูปมากเกินไป | 0.8–2.0 มม | 15–25 กิโลโวลต์/มม | 140 องศา | มาตรฐาน UL 94 V-0 | ค่าเครื่องมือ, รอยจม |
| ไมกา + ชิลด์ซิลิโคนเซรามิก (โซนระบายอากาศ) | 0.5–1.5 มม | >20 กิโลโวลต์/มม | ระยะสั้น 800 องศา | ไม่ติดไฟ | ความเสียหายทางกล |
ที่ 300 µm การเคลือบอีพ็อกซีที่พิกัด 20 kV/มม. ให้พื้นที่ส่วนหัวของไดอิเล็กทริก 6 kV เทียบกับ HI-POT 4 kV - อัตรากำไรขั้นต้น 1.5× ซึ่งยุบเป็น 1.1× ที่ 150 µm ซึ่งเป็นสาเหตุที่ Apollo ระบุ 150 µm เป็นพื้นและ 400 µm เป็นเป้าหมายโซนระบายอากาศ มีการตรวจสอบแรงดันไฟฟ้าเริ่มต้นการคายประจุบางส่วนบนชิ้นส่วนตัวอย่าง ใช้มาตรฐาน EN 45545-2 (R22/R23) เมื่อบรรจุภัณฑ์เข้าสู่การติดตั้งที่อยู่ติดกับราง และ ISO 14001 ควบคุมการจัดการ VOC ของสายการเคลือบและการนำผงกลับมาใช้ใหม่
จาก DFM ถึง PPAP ระดับ 3: การใช้เครื่องมือ การตรวจสอบ และความสามารถในการตรวจสอบย้อนกลับ
การตอก C1100 ขนาด 4 มม. ในแม่พิมพ์แบบโปรเกรสซีฟเป็นการฝึกยกน้ำหนักและควบคุมเสี้ยน ไม่ใช่การฝึกขึ้นรูป แรงปิดสำหรับโปรไฟล์ 5 × 80 มม. ที่ความต้านทานแรงเฉือน 200 MPa อยู่ที่ประมาณ 170 kN ก่อนการปอกและดึงโหลด ดังนั้นการผลิตจึงทำงานบนเซอร์โวเพรส 250–400 ตันที่ 40–60 spm ด้วย 8–14 สถานี การต๊าปในดายและการตอกย้ำในดายซึ่งการออกแบบต้องใช้หมุดย้ำแบบสัมผัส
| ลักษณะเฉพาะ | วิธีการ/มาตรวัด | ความถี่ | การยอมรับ |
| ระยะห่างของขั้วต่อ เส้นผ่านศูนย์กลางรู ความกว้างของร่อง | CMM, 2.4 µm + L/300 µm | ชิ้นแรก/สุดท้าย + 5 ชิ้น/ล็อต | ± 0.01 มม., Cpk มากกว่าหรือเท่ากับ 1.67 |
| ความสูงของเสี้ยน | กล้องจุลทรรศน์ดิจิตอล/การมองเห็น CCD | 100 % | น้อยกว่าหรือเท่ากับ 0.05 มม |
| การเจาะทะลุและความพรุนของรอยเชื่อม | ภาพตัดขวางทางโลหะวิทยา | 1/500 + ทุกการตั้งค่า | มากกว่าหรือเท่ากับ 1.5 มม. การเจาะบนปึก 4 มม. ความพรุนน้อยกว่าหรือเท่ากับ 5 % |
| ความต้านทานต่อข้อต่อ | ไมโครโอห์มมิเตอร์ 4 สายที่ 100 A | 100 % | น้อยกว่าหรือเท่ากับ 10 µΩ |
| ความหนาของการเคลือบ | เกจวัดกระแสเอ็ดดี้ 5 จุด/ส่วน | AQL 0.65 ต่อ ISO 2859-1 | 150–400 µm, Cpk มากกว่าหรือเท่ากับ 1.33 |
| อิเล็กทริก | เอซี ไฮพอต | 100 % | 4 kV AC / 60 วินาที น้อยกว่าหรือเท่ากับ 5 mA |
| แรงดันระเบิด (รุ่นระบายความร้อนด้วยของเหลว) | แท่นขุดเจาะอุทกสถิต | 1/500 | 8 บาร์ / 60 วินาที ไม่มีการแตกร้าว |
| การปั่นจักรยานด้วยความร้อน | ห้อง −40 / +85 องศา | 3 ชิ้น/ล็อต | 300 รอบ, ΔR น้อยกว่าหรือเท่ากับ 10 % |
| สเปรย์เกลือ | ISO 9227 สสส | รายไตรมาส | 480 ชม. ไม่มีการกัดกร่อนของโลหะพื้นฐาน |
| การตรวจสอบวัสดุ | สเปกโตรมิเตอร์ + ใบรับรองโรงงาน | ต่อล็อตความร้อน | Cu มากกว่าหรือเท่ากับ 99.90 %, มากกว่าหรือเท่ากับ 100 % IACS |
เอกสารประกอบจัดส่งภายใต้ IATF 16949 พร้อม PPAP ระดับ 3, รายการ IMDS, การประกาศ RoHS และ REACH และความสามารถในการตรวจสอบย้อนกลับล็อตความร้อนเต็มรูปแบบตั้งแต่ใบรับรองโรงงานไปจนถึงพาเลทสำเร็จรูป

คำถามที่พบบ่อย
ระยะเวลารอคอยตัวอย่าง T1 สำหรับ a คืออะไรบัสบาร์เซลล์แท่งปริซึม 314Ah แบบกำหนดเองและรวม PPAP ระดับ 3 ด้วยหรือไม่
ตัวอย่างที่ประทับตรา T1 จัดส่งภายใน 15-20 วันทำการหลังจากการลงนาม DFM บนเครื่องมือแบบอ่อน การตายแบบก้าวหน้าอย่างหนักจะใช้เวลา 35–45 วัน PPAP ระดับ 3 จัดส่งพร้อมกับล็อตการผลิตชุดแรก - รายงานมิติ, ข้อมูล CMM, หน้าตัดของการเชื่อม, HI-POT และบันทึกสเปรย์เกลือ
คุณจะตรวจสอบความหนาของการเคลือบและความแข็งแรงของไดอิเล็กทริกบนบัสบาร์ ESS ที่เคลือบด้วยผงอิพ็อกซีได้อย่างไร
ความหนาวัดที่ห้าจุดต่อชิ้นส่วนด้วยเกจกระแสไหลวน: 150–400 µm, Cpk มากกว่าหรือเท่ากับ 1.33 ทุกชิ้นส่วนผ่าน 4 kV AC HI-POT เป็นเวลา 60 วินาที การรั่วไหลต่ำกว่า 5 mA บวกกับไฟกระชาก 6 kV DC ต่อล็อต และสเปรย์เกลือ ISO 9227 480 ชั่วโมง
เราสามารถคาดหวังอายุการใช้งานเครื่องมือได้เท่าใดจากแม่พิมพ์แบบโปรเกรสซีฟ C1100 ขนาด 4 มม. และใครเป็นเจ้าของเครื่องมือ
แม่พิมพ์แบบโปรเกรสซีฟ C1100 ขนาด 4 มม. พร้อมเม็ดมีดแบบผง-โลหะวิทยารองรับการบด 1.5–2 ล้านครั้ง โดยบดซ้ำทุกๆ 150,000 ครั้ง การเป็นเจ้าของเครื่องมือจะโอนไปให้คุณเมื่อชำระเงินงวดสุดท้าย Apollo จัดเก็บและบำรุงรักษาฟรีเป็นเวลาห้าปี
ติดต่อเรา

ส่งคำถาม